Lò quay được khảo sát và căn chỉnh định kỳ, nhưng tình trạng cơ khí vẫn có thể thay đổi trong khoảng thời gian giữa 2 lần kiểm tra. Đo lặp lại một số thông số quan trọng trong quá trình vận hành giúp nhà máy nhận diện sớm xu hướng biến động và chủ động xác định thời điểm cần kiểm tra chuyên sâu.
Độ dịch chuyển tương đối giữa vành lò và vỏ lò, độ đảo dọc trục của vành lò và độ võng trục con lăn là những thông số có thể cung cấp thêm dữ liệu về tình trạng cơ khí của lò quay. Khi được đo tại cùng vị trí, bằng phương pháp nhất quán và trong điều kiện vận hành tương đồng, các kết quả qua nhiều lần kiểm tra có thể cho thấy những thay đổi mà một đợt khảo sát cách nhau 12 hoặc 24 tháng khó phản ánh đầy đủ.
Khoảng trống giữa các lần khảo sát lò quay
Khảo sát và căn chỉnh lò quay khi vận hành thường được thực hiện theo chu kỳ khoảng 1 - 2 năm. Các đợt khảo sát này đánh giá nhiều thông số cơ khí quan trọng, gồm độ đảo của vỏ lò, độ oval của vỏ lò, độ dịch chuyển tương đối giữa vành lò và vỏ lò, độ đảo dọc trục của vành lò, độ võng trục con lăn, độ đảo bánh răng vành và vị trí trục lò tại từng gối đỡ.
Lịch
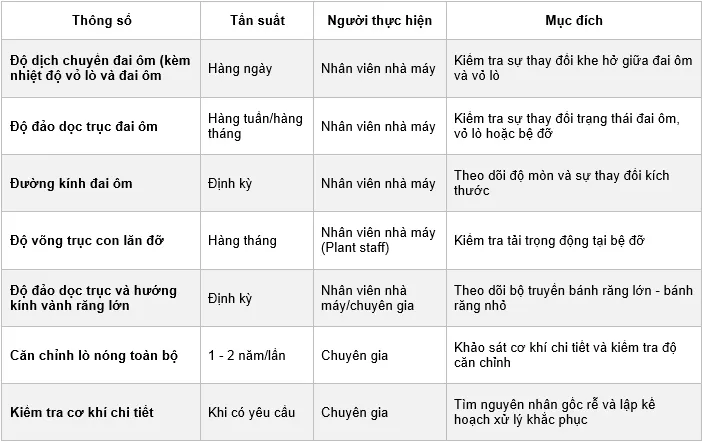
Tuy nhiên, tình trạng cơ khí của lò có thể thay đổi giữa hai kỳ khảo sát do mài mòn, thay đổi nhiệt độ vận hành hoặc những biến động của quá trình sản xuất. Với một số thông số, một kết quả đo tại thời điểm cách lần kiểm tra trước 12 hoặc 24 tháng có thể không cho thấy diễn biến đã xảy ra trong khoảng thời gian đó.
Khoảng trống này khiến việc theo dõi thường xuyên tại nhà máy trở thành một phần hữu ích trong công tác bảo trì. Đội ngũ vận hành và bảo trì có thể thực hiện thêm các phép đo định kỳ, tập trung vào những thông số có khả năng phản ánh sự thay đổi của hệ thống cơ khí.
Điểm quan trọng là các phép đo này không nhằm thay thế khảo sát chuyên môn. Chúng bổ sung dữ liệu giữa hai kỳ khảo sát, giúp nhà máy phát hiện thay đổi sớm hơn và có thêm cơ sở để quyết định khi nào cần kiểm tra chi tiết.
Theo dõi thông số cơ khí để nhận diện xu hướng
Độ dịch chuyển tương đối giữa vành lò và vỏ lò là một trong những thông số có thể được theo dõi trong quá trình vận hành. Thông số này phản ánh chuyển động tương đối giữa hai bộ phận trong một vòng quay và chịu ảnh hưởng đáng kể bởi khe hở giữa mặt trong của vành lò với vỏ lò và các tấm đỡ.
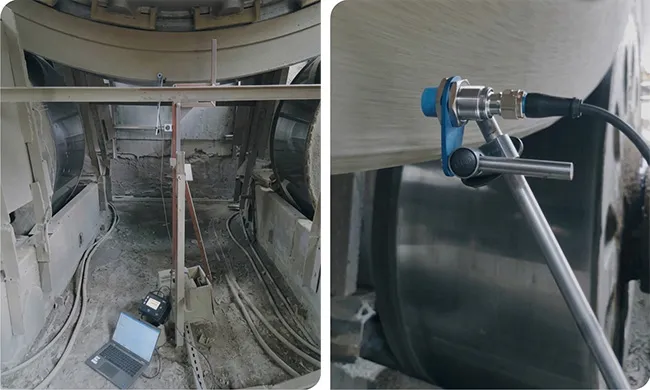
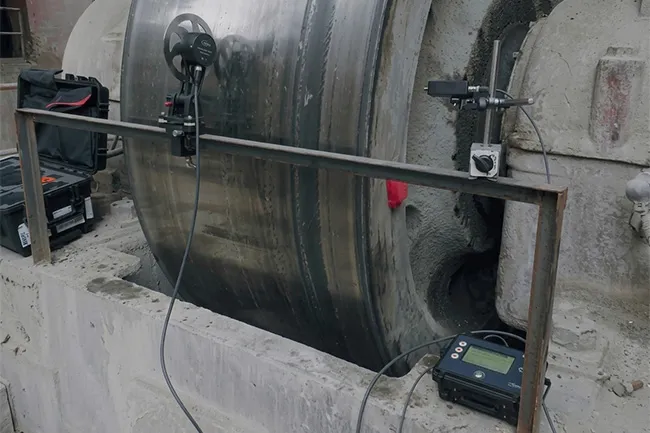
Kiểm tra độ dịch chuyển tương đối giữa vành lò và vỏ lò trong quá trình vận hành.
Khi các tấm đỡ, khối đỡ vành lò hoặc mặt trong của vành lò bị mài mòn, khe hở có thể tăng lên. Vỏ lò khi đó có nhiều không gian hơn để chuyển động bên trong vành, từ đó có thể làm thay đổi độ ôvan của vỏ lò và ảnh hưởng đến ứng suất tác động lên lớp lót chịu lửa cũng như vỏ lò tại khu vực dưới vành.
Ngược lại, độ dịch chuyển quá thấp cũng cần được lưu ý. Khe hở giảm quá mức có thể khiến vành lò hạn chế sự giãn nở của vỏ lò khi nhiệt độ tăng. Vì vậy, không nên chỉ quan tâm đến việc giá trị đo cao hay thấp tại một thời điểm mà cần theo dõi xu hướng tăng hoặc giảm qua nhiều lần kiểm tra.
Nhiệt độ của vành lò và vỏ lò cũng cần được ghi nhận cùng kết quả đo. Hai bộ phận có thể có nhiệt độ khác nhau và mức độ giãn nở thay đổi theo điều kiện vận hành. Việc đo nhiệt độ tại cùng vị trí trong mỗi lần kiểm tra và ghi nhận cùng dữ liệu dịch chuyển giúp so sánh các kết quả trong điều kiện tương đồng hơn, đồng thời hỗ trợ phân biệt thay đổi cơ khí với ảnh hưởng của nhiệt độ.
Độ đảo dọc trục của vành lò là một thông số khác có thể được theo dõi. Chuyển động qua lại theo phương dọc trục khi vành lò quay có thể chịu ảnh hưởng đồng thời từ vành lò, vỏ lò, hệ thống đỡ và các chi tiết giữ vành. Do đó, khi giá trị tăng qua nhiều lần đo, cần kiểm tra thêm để xác định nguyên nhân thay vì quy kết ngay cho một bộ phận.
Độ võng trục con lăn cũng có thể cung cấp thông tin về sự thay đổi tải trọng tại từng gối đỡ. Nếu độ đảo của vành lò và độ võng trục con lăn cùng tăng, khu vực liên quan có thể cần được kiểm tra kỹ hơn.
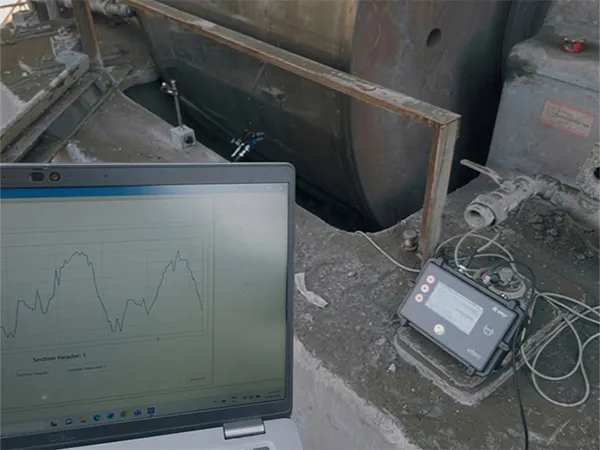
Kiểm tra độ võng trục con lăn để theo dõi thay đổi tại khu vực gối đỡ.
Giá trị của phương pháp nằm ở chuỗi dữ liệu thu được theo thời gian. Các phép đo nên được thực hiện tại cùng vị trí, bằng cùng phương pháp và trong những điều kiện vận hành tương đồng. Kết quả có thể được đối chiếu với hướng dẫn của nhà sản xuất và lịch sử vận hành của từng lò.
Một số xu hướng đáng theo dõi gồm độ dịch chuyển giữa vành lò và vỏ lò tiến dần về gần không, độ dịch chuyển tăng qua nhiều lần đo, độ đảo dọc trục của vành lò tăng hoặc độ võng trục con lăn tăng. Những dấu hiệu này không tự thân chứng minh thiết bị đã hư hỏng, nhưng có thể cho thấy tình trạng cơ khí đang thay đổi và cần được đánh giá thêm.
Các thông số như vị trí của lò theo phương dọc trục, tình trạng bôi trơn, hệ thống truyền động và bánh răng vành cũng có thể được kiểm tra cùng thời điểm để cung cấp thêm thông tin khi đánh giá.
Đo kiểm định kỳ giúp xác định thời điểm cần kiểm tra chuyên sâu
Một nhà máy xi măng tại châu Âu ghi nhận độ đảo dọc trục của vành lò tăng liên tục trong khoảng 12 tuần. Các phép đo được thực hiện nhiều lần tại cùng một vị trí cho thấy giá trị biên độ đỉnh đến đỉnh tăng từ khoảng 1,2 mm lên 2,6 mm.
Do giá trị tăng qua nhiều lần đo, nhà máy xác định cần kiểm tra kỹ hơn thay vì coi đây là một biến động đơn lẻ. Khu vực gối đỡ liên quan được đưa vào kế hoạch kiểm tra trong kỳ dừng máy tiếp theo.
Các kết quả đo và đường cong biến động được chuyển cho nhóm dịch vụ chuyên môn để đánh giá thêm. Kiểm tra sau đó xác định khu vực này có sự không ổn định về nhiệt và đưa ra các khuyến nghị cho kỳ bảo dưỡng tiếp theo. Trong đợt bảo dưỡng theo kế hoạch, nhà máy đã lắp đặt thêm một số quạt để làm mát khu vực vỏ lò dưới vành lò.
Trường hợp này cho thấy đo kiểm định kỳ có thể tạo ra một lớp thông tin bổ sung giữa hai kỳ khảo sát chuyên môn. Khi một thông số thay đổi liên tục qua nhiều lần đo, nhà máy có thể sử dụng dữ liệu đó để xác định khu vực cần chú ý và chủ động bố trí kiểm tra chi tiết hơn.
Để thực hiện các phép đo tại nhà máy, có thể sử dụng các hệ thống đo cơ khí lò quay di động. Một ví dụ là MMD Kiln Inspection Tool, có khả năng hỗ trợ đo độ dịch chuyển giữa vành lò và vỏ lò, đường kính vành lò, độ đảo dọc trục của vành lò, độ võng trục con lăn và một số thông số liên quan đến bánh răng vành.
Với các phép đo độ đảo và độ võng, tín hiệu từ cảm biến được đưa vào phần mềm phân tích để hiển thị đường cong và tính toán kết quả. Đối với độ dịch chuyển giữa vành lò và vỏ lò, nhiệt độ vẫn cần được đo riêng và ghi nhận cùng dữ liệu cơ khí.
Một lần kiểm tra định kỳ bằng hệ thống đo di động có thể mất khoảng 10 phút, trong khi phương pháp đánh dấu bằng phấn truyền thống có thể thực hiện trong khoảng 1 phút. Giá trị chính của hệ thống đo không nằm ở việc rút ngắn thời gian mà ở khả năng duy trì phương pháp đo nhất quán và tạo ra dữ liệu có thể so sánh giữa các lần kiểm tra.
Việc kết hợp khảo sát cơ khí chuyên sâu với đo kiểm định kỳ tại nhà máy giúp tạo ra chuỗi dữ liệu liên tục hơn về tình trạng lò quay. Khi các thông số được ghi nhận nhất quán và đánh giá theo xu hướng, đội ngũ bảo trì có thể nhận diện sớm những thay đổi cần chú ý và xác định thời điểm phù hợp để tiến hành kiểm tra chuyên sâu.
Nguồn tham khảo: Alpay Zeren, Alpha Teknoloji, Turkiye, “Between hot kiln surveys”, Global Cement, tháng 9/2026.
Cem.Info